
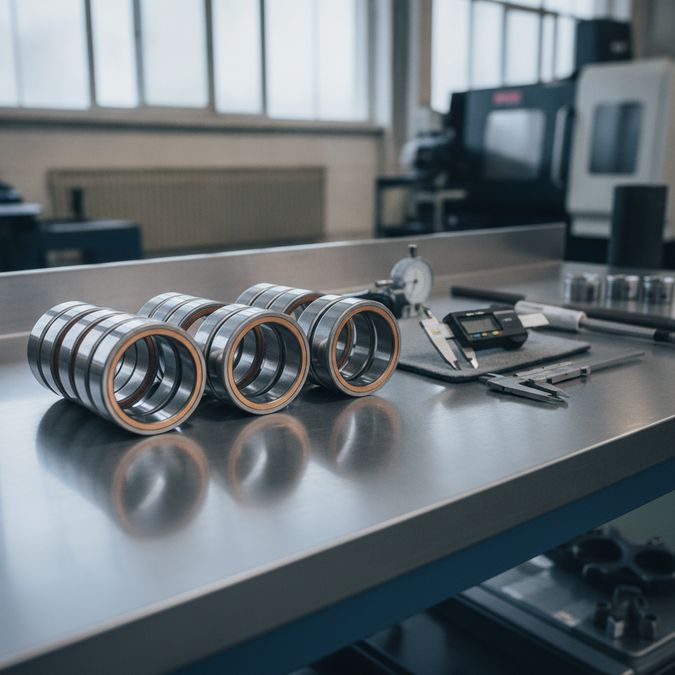
Especificar bronzina para retífica corretamente exige que o responsável técnico reúna ao menos quatro grupos de informações antes de contatar o fabricante: dimensões do alojamento e do munhão, folga de trabalho desejada, liga metálica adequada à aplicação e acabamento superficial exigido. Com esses dados em mãos, o pedido de fabricação sob demanda se torna preciso e evita retrabalho.
- Dimensões: diâmetro interno, externo e largura da peça, medidos com instrumentos calibrados no motor desmontado.
- Folga e liga: a folga de trabalho e a composição da liga dependem do tipo de motor, da carga e da rotação de operação.
- Acabamento superficial: a rugosidade da face de deslizamento influencia diretamente a formação do filme de óleo e a durabilidade da peça.
Como especificar bronzina para retífica: por que dados técnicos precisos são indispensáveis
A bronzina de mancal e a bronzina de biela são peças de deslizamento que sustentam o virabrequim e as bielas durante a combustão. Elas funcionam separadas do metal do motor por um filme de óleo, e qualquer desvio dimensional compromete esse filme e acelera o desgaste.
Quando a retífica solicita uma peça sob medida sem fornecer os dados corretos, o fabricante não tem como garantir que a bronzina se encaixará no alojamento com a folga adequada. O resultado pode ser uma peça que parece certa visualmente, mas que falha em operação.
Por isso, o processo de especificação técnica deve acontecer antes da cotação, e não depois. Quanto mais completo for o dossiê de medidas enviado ao fornecedor, menor a chance de não conformidade na peça entregue.
Quais dimensões levantar antes de solicitar peças sob medida para motor
O primeiro passo é medir o alojamento da bronzina no bloco ou na biela com micrômetro interno ou comparador calibrado. As dimensões essenciais são o diâmetro interno do alojamento, o diâmetro externo da bronzina (que deve ter interferência controlada no alojamento) e a largura da peça.
Em seguida, meça o diâmetro do munhão do virabrequim ou do pino de biela no ponto de desgaste máximo. Essa medida, combinada com o diâmetro interno da bronzina após montagem, define a folga de trabalho real.
Se o virabrequim já foi retificado em sobremedida, informe ao fabricante qual sobremedida foi aplicada (por exemplo, se o munhão foi reduzido em relação à medida original). Esse dado é indispensável para que a bronzina seja fabricada com o diâmetro interno correspondente. Veja mais sobre como esse processo se aplica a motores específicos no artigo sobre bronzina motor Volvo: guia técnico para retíficas.
Tolerância de bronzinas de mancal: o que é folga de trabalho e por que ela importa
A folga de trabalho é o espaço entre a superfície interna da bronzina montada e o munhão do virabrequim. Esse espaço é preenchido pelo óleo lubrificante sob pressão, formando o filme hidrodinâmico que evita o contato metal a metal.
A tolerância de bronzinas de mancal varia conforme o projeto original do motor, o tipo de serviço (leve, médio ou pesado) e a viscosidade do óleo utilizado. Folgas excessivas causam queda de pressão de óleo e impacto entre as peças; folgas insuficientes impedem a formação do filme e geram aquecimento localizado.
Ao solicitar uma bronzina sob demanda, informe ao fabricante a folga de projeto especificada pelo manual do motor ou a folga medida no motor em bom estado de referência. Não assuma que a folga de um motor é igual à de outro, mesmo dentro da mesma família de motores.
| Dado técnico | Por que é necessário | Como obter |
|---|---|---|
| Diâmetro do alojamento | Define o diâmetro externo da bronzina | Micrômetro interno calibrado |
| Diâmetro do munhão | Define o diâmetro interno e a folga | Micrômetro externo no ponto de desgaste |
| Largura da bronzina | Garante o encaixe axial correto | Paquímetro ou medição da canaleta |
| Sobremedida do virabrequim | Ajusta o diâmetro interno da peça | Laudo ou medição direta do munhão |
| Folga de trabalho desejada | Orienta a usinagem final | Manual do motor ou referência de campo |
Liga metálica: como escolher a composição certa para cada aplicação
A liga metálica da bronzina determina sua capacidade de suportar carga, resistir ao desgaste abrasivo e se adaptar a pequenas irregularidades da superfície do munhão. Não existe uma liga universal: a escolha depende do tipo de motor, da carga de trabalho e das condições de lubrificação.
Motores de veículos leves de passeio, motores de máquinas agrícolas e motores de caminhões pesados operam em faixas de carga e temperatura muito diferentes. Informe ao fabricante a aplicação completa: marca, modelo do motor, uso (estrada, campo, equipamento estacionário) e se o motor passou por alguma modificação de potência.
Fabricantes especializados em fabricação sob demanda de peças automotivas atendem nichos de mercado que as grandes séries não cobrem, tornando a descrição detalhada da aplicação um elemento central do pedido. Para entender melhor como esse critério se aplica na escolha do fornecedor, consulte o artigo fornecedor de bronzina de biela e mancal: como escolher.
Acabamento superficial: o dado que muitas retíficas esquecem de informar
O acabamento superficial da face de deslizamento da bronzina, expresso em rugosidade, afeta diretamente a formação do filme de óleo nos primeiros ciclos de operação do motor. Uma superfície muito rugosa desgasta o munhão na fase de amaciamento; uma superfície excessivamente lisa pode dificultar a retenção inicial de óleo.
Ao especificar bronzina para retífica, pergunte ao fabricante qual o acabamento superficial entregue na peça e compare com o especificado pelo projeto original do motor. Se o motor for de aplicação especial (agrícola pesado, industrial ou de alta rotação), essa informação é ainda mais crítica.
Além do acabamento da face de deslizamento, verifique o acabamento da face externa (que encosta no alojamento): a interferência de montagem depende tanto da dimensão quanto da textura dessa superfície.
Como organizar o pedido para um fornecedor de peças para retífica
Um pedido bem estruturado reduz erros e agiliza a produção. Reúna as informações em um documento simples com os seguintes campos: identificação do motor (marca, modelo, ano, número de série se disponível), dimensões medidas (alojamento, munhão, largura), sobremedida aplicada no virabrequim, folga de trabalho de referência, liga desejada ou aplicação completa para orientar a escolha da liga, e acabamento superficial exigido.
Para motores antigos ou de nicho, a parceria técnica entre retífica e fabricante é especialmente importante, pois as especificações originais nem sempre estão disponíveis em catálogos de reposição. Saiba mais sobre esse cenário no artigo fornecedor de bronzina para carros antigos: como escolher com segurança e qualidade.
Como a JS Bronzinas atua na fabricação sob demanda
A JS Bronzinas é uma fabricante de bronzinas, buchas, arruelas de encosto e sedes de válvula sediada em Santo André (SP). A empresa atua em nichos de mercado deficitários, atendendo distribuidores, retíficas e lojas de autopeças que precisam de peças que as grandes séries não fornecem.
O processo produtivo utiliza tornos e centros de usinagem CNC com informatização integrada, e o Sistema de Gestão da Qualidade é certificado ABNT NBR ISO 9001:2015. Isso significa que os requisitos do cliente, incluindo as especificações técnicas fornecidas pela retífica, são tratados dentro de um sistema formal de controle de qualidade.
Conheça mais sobre a empresa e sua linha de produtos no artigo fornecedor de bronzinas: conheça a JS Bronzinas. Entre em contato pelo site para descrever sua necessidade e receber orientação técnica sobre como especificar bronzina para retífica no seu caso específico.
Perguntas frequentes
Como identificar a medida da bronzina?
A medida da bronzina é identificada medindo o diâmetro externo (que encosta no alojamento do bloco ou da biela), o diâmetro interno (que envolve o munhão) e a largura da peça. Essas medidas devem ser feitas com instrumentos calibrados no motor desmontado. A sobremedida do virabrequim, se houver, também faz parte da identificação.
Como saber se a bronzina é standard?
A bronzina standard é fabricada nas dimensões originais de projeto do motor, sem compensação por desgaste ou retífica do virabrequim. Para confirmar se uma peça é standard, compare as medidas do munhão do virabrequim com as especificações originais do fabricante do motor. Se o munhão foi retificado, a bronzina necessária será de sobremedida, não standard.
Qual a diferença entre bronzina de mancal e bronzina de biela?
A bronzina de mancal sustenta o virabrequim nos mancais do bloco do motor, suportando cargas de flexão e torção do eixo. A bronzina de biela fica no olho grande da biela e suporta as cargas de combustão transmitidas pelo pino de biela ao virabrequim. Cada posição tem dimensões, ligas e folgas específicas definidas pelo projeto do motor.
O que é tolerância de bronzinas de mancal?
A tolerância de bronzinas de mancal é o intervalo dimensional aceito na fabricação da peça para garantir a folga de trabalho correta após a montagem. Essa tolerância é definida pelo projeto original do motor e deve ser respeitada tanto na usinagem da bronzina quanto na retífica do virabrequim. Desvios fora da tolerância comprometem a lubrificação e a durabilidade do motor.
Quando vale pedir fabricação sob demanda de peças automotivas?
A fabricação sob demanda é indicada quando a peça não está disponível no mercado de reposição padrão, como em motores antigos, importados, agrícolas ou de equipamentos especiais. Também é necessária quando o virabrequim foi retificado em uma sobremedida não coberta pelo catálogo convencional. Nesses casos, um fabricante especializado em pequenas e médias séries consegue produzir a peça com as especificações exatas fornecidas pela retífica.
Quais informações enviar ao fornecedor de peças para retífica?
Envie ao fornecedor: identificação completa do motor (marca, modelo, aplicação), diâmetro do alojamento, diâmetro do munhão, largura da bronzina, sobremedida do virabrequim se houver, folga de trabalho de referência e acabamento superficial exigido. Quanto mais completo o dossiê técnico, menor a chance de não conformidade na peça produzida e mais ágil o processo de fabricação.